
双齿辊破碎机的辊皮,是整台设备的易损件,也直接决定破碎效果和成品质量。可很多操作工拿不准:辊皮磨到什么样算该换了?换早了浪费,换晚了影响出料、损伤设备。今天把辊皮磨损的判断标准讲清楚,让 "该不该换" 不再靠感觉。
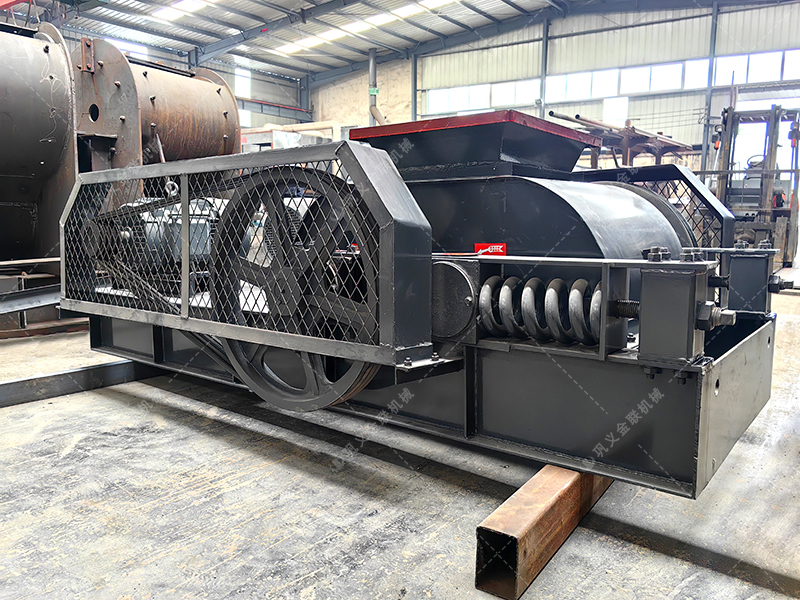
先明确一个前提:辊皮不是 "磨坏了才换",而是 "达到磨损边界就换"。 辊皮磨损是个渐进过程,从新辊到报废,中间有很长的正常使用期。如果等到齿磨平、辊面跑粗才换,其实已经超期服役,这段时间破碎效率、成品质量都打了折扣,还容易连带损伤辊体和轴承。所以关键是找准那个 "临界点"。
判断标准主要有四条,可以对照着查。
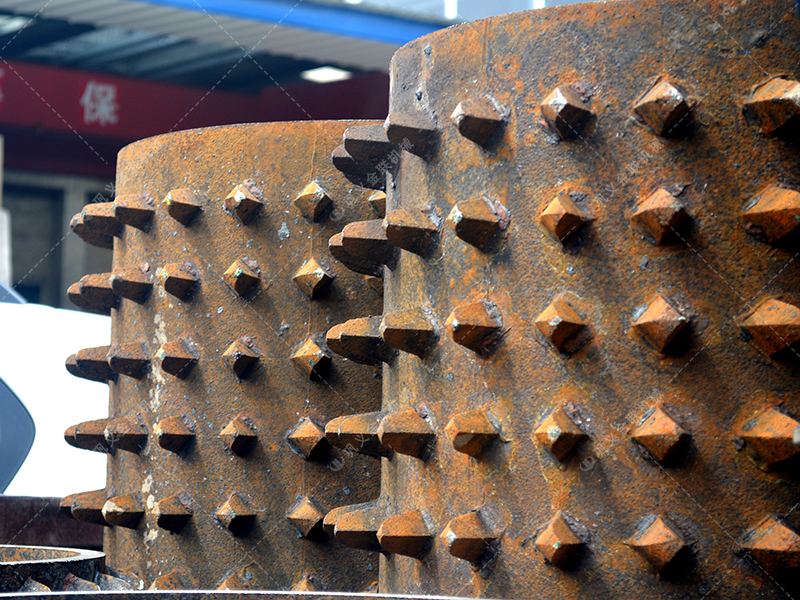
标准一:看齿高和齿形。这是比较直观的一条。新辊的齿有明显的高度和棱角,随着磨损,齿高逐渐变矮、齿顶磨平、棱角磨圆。当齿高磨损掉三分之一左右,齿的咬合力就明显下降,物料咬不住、容易打滑,破碎效率开始走低,这时就该考虑补焊或更换了。再往后磨到齿顶基本磨平,那就已经不是效率问题,而是直接跑粗、出不了合格粒度,需要尽快处理。
标准二:看出料粒度和跑粗情况。判断辊皮是否需要更换,靠谱的信号是成品质量。同样的物料、同样的辊缝,如果出料粒度明显变粗、大块率升高、细度达不到要求,说明辊皮已经磨损到咬合力不足、挤不碎物料的程度。定期取点出料样对比粒度,是判断辊皮状态简单直接的办法。一旦发现粒度超差且调辊缝也救不回来,辊皮基本就到更换期了。
标准三:看辊面磨损形态。正常磨损是齿面整体均匀地变矮变钝。如果出现局部拉沟、单侧偏磨、表面起皮剥落,说明磨损不均匀,可能是物料偏载、进料分布不均或辊皮材质有问题。局部拉沟深了会影响破碎效果,起皮剥落则会加速后续磨损,这类异常磨损即使整体齿高还没磨到临界点,也建议尽早处理,避免越磨越坏。
标准四:看使用时间和累计处理量。 辊皮寿命和物料硬度、含杂量直接相关。处理硬料、含铁含杂多的料,磨损就快;处理软料、干净的料,寿命就长。同一种料,可以通过记录累计处理量来推算辊皮周期,结合前面三条标准综合判断。这个数据厂家清楚 —— 金联机械在设备交付时,会根据你的物料工况给出一份辊皮的使用寿命参考和检查周期建议,让你心里有数,不用天天盯着磨。
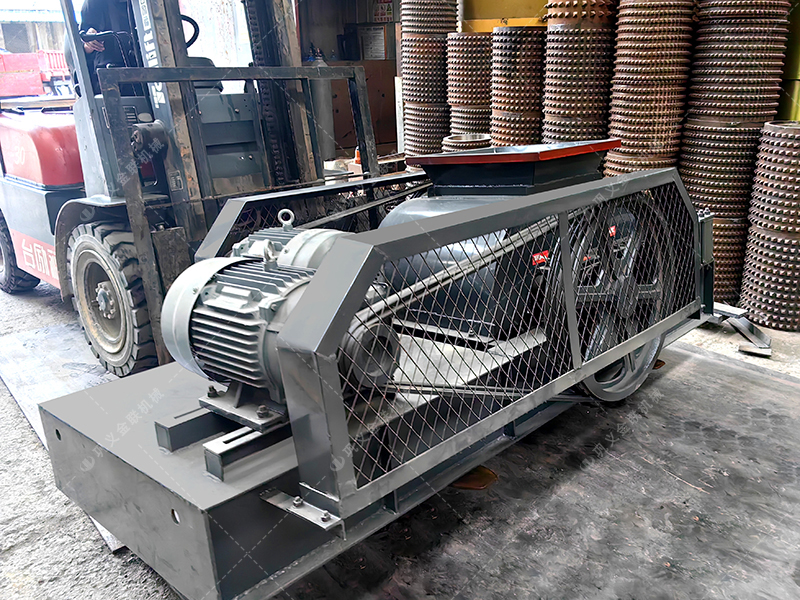
检查的节奏和提醒。建议定期停机检查辊皮,高频生产的线可以每周看一眼齿形和辊面,抽样对比出料粒度;发现异常磨损及时处理,别拖。另外,辊皮换新或补焊后要重新校准辊缝,确保破碎效果回到正常。如果拿不准该不该换,简单也稳妥的办法,是拍几张辊面照片、记一下当前出料情况,发给厂家售后看一眼 —— 金联机械的工程师一般都会结合齿形、磨损形态和你的物料工况,告诉你这条辊皮还能不能用、是补焊还是该换新,比你自己硬扛要省心得多。说到底,辊皮换不换,标准就在这四个地方:齿形、出料、磨损形态、累计处理量,对照着查,基本就不会误判。拿捏不准的时候,多问一句厂家,往往比自己瞎琢磨更能少走弯路。
 豫公网安备41018102001516号
 在线咨询
 一键拨打